


ASTM A53 -Especificação padrão para tubos de aço carbono soldados e sem costura desenvolvida pela Sociedade Americana de Testes e Materiais (ASTM). A norma abrange uma variedade de tamanhos e espessuras de tubos e se aplica a sistemas de tubulação usados para transportar gases, líquidos e outros fluidos.
O tubo ASTM A53 destina-se a aplicações mecânicas e de pressão e também é aceitável para usos comuns em linhas de vapor, água, gás e ar.
Tamanhos:
½" – 12" algumas limitações dependem da nota. Tamanhos de até 26" de diâmetro externo estão disponíveis de forma limitada.
Especificação padrão para tubos, aço, pretos e{0}}imersos a quente, revestidos de zinco-, soldados e sem costura. Esta especificação cobre tubos de aço galvanizado por imersão a quente e preto sem costura e soldados.-
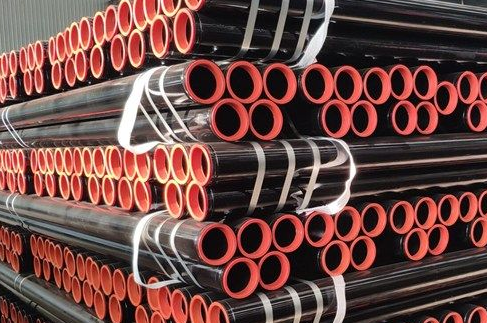
Tipos de tubos ASTM A53:
Os seguintes tipos e classes de tubo A53 são cobertos por esta especificação:
Tubo Tipo F – Forno-soldado-de topo, soldado contínuo Grau A
Tubo tipo E soldado com -resistência-elétrica-elétrica, graus A e B, denominado tubo ERW A53
Tubo tipo S - sem costura, graus A e B, chamado tubo sem costura A53
Requisitos padrão de galvanização ASTM A53:
Especificação padrão ASTM A53 incluindo requisitos de galvanização por imersão a quente (revestido de zinco) para tubos ASTM A53 Grau B.
Além disso, há galvanização interna e externa de tubos. Pelos procedimentos de imersão a quente, a espessura do zinco de qualquer grau deve estar em conformidade com a especificação B6.
O peso do revestimento de zinco não deve ser inferior a 1,8 onças/pés2, 0,55 kg/m2, e o peso de cada amostra não deve ser inferior a 1,6 onças/pés2 0.49 kg/m2, enquanto o peso da superfície externa e interna da amostra não deve ser inferior a 1,3 onças/pés2 0.40 kg/m2.
Aplicações ASTM A53:
1 Arquitetura: gasoduto máximo sob mais extração de água subterrânea quando torres, caldeiras, transporte de água quente e assim por diante.
2 Usinagem, conjuntos de rolamentos, máquinas de processamento e outros acessórios.
3 Classe elétrica: distribuição de gás, conduíte de fluido de energia de água.
4 Usinas eólicas com tubos anti{1}estáticos.
PROPRIEDADES MECÂNICAS – REQUISITOS DE TRAÇÃO
| Sem costura e ERW | Grau A | Grau B |
| Resistência à tração, mín, psi | 48.000 (maior ou igual a 330 Mpa) | 60.000 (maior ou igual a 415 Mpa) |
| Força de rendimento, mín, psi | 30.000 (maior ou igual a 205 Mpa) | 35.000 (maior ou igual a 240 Mpa) |
| Alongamento (%) | Maior ou igual a 35 | Maior ou igual a 30 |
Diferença principal:
O grau B tem maior resistência (limite de escoamento maior ou igual a 240MPa) e é adequado para sistemas de tubulação de alta pressão.
O grau A possui melhor plasticidade (alongamento maior ou igual a 35%) e é mais adequado para dobra a frio, enrolamento e outros processos de conformação.
REQUISITOS QUÍMICOS PARA ASTM A53:
| Sem costura e ERW | C máx % | Mn máx % | P máx % | S máx % |
| Grau A | 0.25 | 0.95 | 0.05 | 0.045 |
| Grau B | 0.30 | 1.20 | 0.05 | 0.045 |
| Tipo |
Carbono máx. % |
Manganês máx. % |
Fósforo máx. % |
Enxofre máx. % |
Cobre máx. % |
Níquel máx. % |
Cromo máx. % |
Molibdênio máx. % |
||||||||
| Grau A | Grau B | Grau A | Grau B | Grau A | Grau B | Grau A | Grau B | Grau A | Grau B | Grau A | Grau B | Grau A | Grau B | Grau A | Grau B | |
| Tipo S (sem costura) |
0.25 | 0.30 | 0.95 | 1.2 | 0.05 | 0.05 | 0.045 | 0.045 | 0.40 | 0.40 | 0.40 | 0.40 | 0.15 | 0.15 | 0.08 | 0.08 |
| Tipo E (soldado-por resistência elétrica) |
0.25 | 0.30 | 0.95 | 1.2 |
0.05 |
0.05 | 0.045 | 0.045 | 0.40 | 0.40 | 0.40 | 0.40 | 0.15 | 0.15 | 0.08 | 0.08 |
| Tipo F (forno-tubo soldado) |
0.30 | / | 1.2 | / | 0.05 | / |
0.045 |
/ | 0.40 | / | 0.40 | / | 0.15 | / | 0.08 | / |
Comparação de cenários típicos de aplicação:
A53 GR.A: Comumente usado em construção, campos de transporte de fluidos de baixa-pressão (menor ou igual a 5MPa), como tubulações de encanamento, suporte de estrutura de construção e sistemas de vapor de baixa-pressão.
A53 GR.B: Comumente utilizado em petróleo, indústria química, fabricação de máquinas, transporte de fluidos de média e alta pressão (menor ou igual a 15MPa), como oleodutos e gasodutos, oleodutos auxiliares de caldeiras de alta pressão e peças estruturais mecânicas.
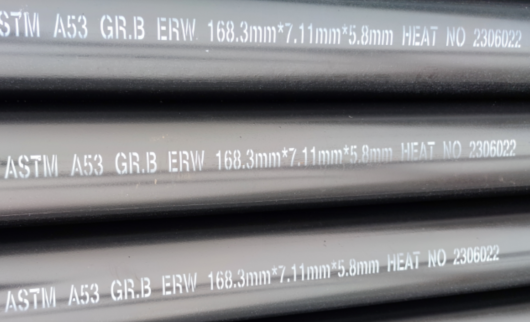
Diferença principal:
O grau A é adequado para sistemas não{0}críticos e de baixa pressão, como encanamentos de edifícios e tubulações de ar condicionado.
O grau B é adequado para dutos industriais de média e alta pressão, como indústrias de petróleo e química.
Como escolher a nota certa?
Fluido-de baixa pressão, requisitos de dobra/enrolamento a frio → Grau A (econômico, bom desempenho de conformação)
Fluido de média- e alta-pressão, requisitos de suporte de carga estrutural-→ Grau B (maior resistência, boa resistência à pressão)
O grau B da ASTM A53 é uma escolha comum para tubulações de média- e alta-pressão, enquanto o grau A é adequado para aplicações de baixa-pressão e curvatura a frio-. Escolher a classe certa de acordo com condições de trabalho específicas pode otimizar custos e desempenho.
Comparação do tubo A53 com outros padrões:
ASTM A106: Tubo sem costura de alta-temperatura e alta-pressão (menor ou igual a 650 graus), produzido apenas por métodos sem costura, adequado para sistemas de gasodutos/óleo e vapor.
API 5L: oleodutos-de longa distância e gasodutos, adequados para requisitos mais rigorosos de resistência à pressão e resistência à corrosão.
Processo de fabricação de tubo de aço ASTM A53:
O processo de produção do tubo de aço ASTM A53 varia de acordo com seu tipo (tubo sem costura ou tubo soldado) e método de fabricação específico (como laminação a quente, trefilação a frio, soldagem por resistência, etc.).
1. Processo de produção de tubos de aço sem costura
O tubo de aço sem costura ASTM A53 é dividido em dois processos: laminação a quente e trefilação a frio. O processo específico é o seguinte:
(1) Processo de produção de tubos sem costura laminados a quente
Preparação da peça bruta do tubo: Selecione o tarugo de aço carbono que atenda ao padrão (como aço 20# correspondente ao grau A53-B).
Aquecimento: Aqueça a 1100 graus ~ 1250 graus em um forno circular ou forno ambulante.
Perfuração: use uma máquina de perfuração de rolamento cruzado ou uma máquina de perfuração de pressão para perfurar o tarugo sólido em um tubo oco e áspero.
Laminação: estender e deformar por meio de laminação cruzada-de três rolos ou laminação contínua.
Dimensionamento: Ajuste o diâmetro externo e a espessura da parede para o tamanho padrão.
Resfriamento: Resfriamento a ar ou resfriamento controlado.
Endireitamento: Elimina a deformação por flexão.
Detecção: Teste de pressão de água, detecção ultrassônica de falhas (UT), etc.
Armazenagem: Marcação, embalagem e armazenamento.
Características:
Alta eficiência de produção, adequada para tubos com paredes grossas-de grande diâmetro-.
A rugosidade da superfície é relativamente alta e a uniformidade da espessura da parede é ligeiramente inferior à dos tubos-trefilados a frio.
(2) Processo de produção-de tubos sem costura estirados a frio
Aquecimento e perfuração de tarugos tubulares (igual à laminação a quente).
Título: conveniente para fixação de máquinas de trefilação a frio.
Recozimento: elimina o estresse interno e melhora a plasticidade.
Decapagem: remova a incrustação de óxido.
Desenho a frio: desenho de múltiplas-passagens no tamanho alvo (o diâmetro externo pode ter precisão de ±0,1 mm).
Tratamento térmico: normalização ou revenido para ajustar o desempenho.
Inspeção e armazenamento (igual à laminação a quente).
Características:
Alta precisão dimensional e bom acabamento superficial.
Adequado para tubos com paredes finas-de pequeno diâmetro-(como tubos para cilindros hidráulicos).
2. Processo de produção de tubos de aço soldados
Os tubos soldados ASTM A53 incluem principalmente soldagem por resistência elétrica (ERW) e soldagem por arco submerso (SAW/LSAW):
(1) Processo de soldagem por resistência elétrica de alta-frequência (Tubo ERW)
Pré-tratamento de tiras de aço: desenrolamento, nivelamento e corte.
Formação: A tira de aço é gradualmente enrolada em forma de tubo por vários conjuntos de rolos e as bordas são alinhadas para soldagem.
Soldagem de alta frequência (HFW): As bordas são aquecidas por corrente de alta frequência e pressurizadas para se fundirem para formar uma solda contínua.
Tratamento térmico da solda: Revenido a pelo menos 540 graus para eliminar a martensita.
Dimensionamento e endireitamento: Garantir a precisão dimensional.
Inspeção: Teste de correntes parasitas (ET), teste de pressão de água, etc.
Características:
Alta eficiência de produção e baixo custo.
Adequado para tubos de pequeno e médio diâmetro (como tubos galvanizados para construção).
(2) Processo de soldagem por arco submerso (tubo SAW/LSAW)
Fresamento de chapa de aço: Fresamento-dupla face da borda da chapa de aço para garantir o formato da ranhura e a precisão dimensional.
Pré-dobra: a borda da placa de aço é moldada na curvatura necessária por uma máquina de pré-dobra para facilitar a conformação subsequente.
Formação JCOE: prensado gradualmente em formato de "J-C-O" e depois fechado em um tubo vazio.
Pré-soldagem: a soldagem com proteção de gás (MAG) é usada para fixar temporariamente a junta.
Soldagem por arco submerso interno e externo: use uma máquina de solda por arco submerso multi-fios para soldar a solda em ambos os lados para garantir alta resistência.
Expansão do diâmetro: Melhore a distribuição de tensões.
Detecção: raio-X (RT), ultrassônico (UT)
Características:
Aplicável a tubos com paredes espessas-de grande diâmetro-(como oleodutos e gasodutos).
A resistência da solda é alta, mas o custo é alto.
Tubo soldado ERW (pequeno diâmetro): soldagem por resistência de alta-frequência, adequado para construção e estruturas mecânicas.
Tubo soldado SAW/LSAW (grande diâmetro): soldagem por arco submerso, adequado para transporte de petróleo e gás, tubulações de alta-pressão.
Inspeção de qualidade de tubos de aço ASTM A53:
Testes não-destrutivos (END):
Detecção ultrassônica de falhas (UT): Detecta defeitos internos de soldas e materiais originais.
Detecção de-raios X (RT): verifica defeitos como poros e falta de fusão dentro da solda.
Teste de partículas magnéticas (MT): Usado para detecção de trincas em extremidades de tubos.
Teste hidrostático: Teste a capacidade de suporte de pressão de cada tubo de aço para garantir que não haja vazamentos
Rigoroso controle de qualidade (como detecção de falhas, teste hidrostático) e tratamento de superfície (galvanização, revestimento) garantem que atenda à norma ASTM A53 e atenda às necessidades de diferentes indústrias.
Requisitos de flexão:
Para tubos NPS 2 (DN50) e inferiores, um comprimento suficiente de tubo deve ser capaz de ser dobrado a frio em 90 graus em torno de um mandril cilíndrico, cujo diâmetro é doze vezes o diâmetro externo do tubo, sem desenvolver rachaduras em qualquer parte e sem abrir a solda.
Quando solicitado para enrolamento próximo, o tubo deverá ser dobrado a frio em 180 graus em torno de um mandril cilíndrico, cujo diâmetro é oito vezes o diâmetro externo do tubo, sem falhas.
Tubo duplo extra forte sobre NPS 1 1/4(DN 32) não precisa ser submetido ao teste de flexão.
Teste de achatamento:
O ensaio de achatamento deverá ser feito em tubo acima de NPS 2(DN 50) com toda espessura extra resistente e leve.
Para tubos sem costura, uma amostra de teste de pelo menos 2 1/2 pol.(60 mm) de comprimento deve ser achatada a frio entre placas paralelas em duas etapas. Durante a primeira etapa, que é um teste de ductilidade, não há rachaduras ou quebras nas superfícies interna, externa ou final. Durante a segunda etapa, que é o teste de solidez, o achatamento deve continuar até que o corpo de prova se quebre ou os lados opostos do tubo se encontrem. Evidências de material laminado ou não sólido reveladas durante todo o teste de achatamento serão motivo de rejeição.
Para tubo soldado por resistência elétrica, uma amostra de teste de pelo menos 4 pol. (100 mm) de comprimento deve ser achatado a frio entre placas paralelas em três etapas, com a solda localizada a 0 grau ou 90 graus da linha de direção da força. Durante a primeira etapa, que é um teste de ductilidade da solda, não deverão ocorrer rachaduras ou quebras nas superfícies internas ou externas da solda até que a distância entre as placas seja inferior a dois terços do diâmetro especificado do tubo. como segunda etapa, o achatamento deverá ser continuado como um teste de ductilidade longe da solda. Durante a segunda etapa, não há rachaduras ou quebras nas superfícies internas ou externas distantes da solda. Durante a terceira etapa, que é o teste de solidez, o achatamento deve continuar até que o corpo de prova se quebre ou as paredes opostas do tubo se encontrem. Evidências de material laminado ou não sólido ou de solda incompleta reveladas pelo teste de achatamento serão causa de rejeição.


